
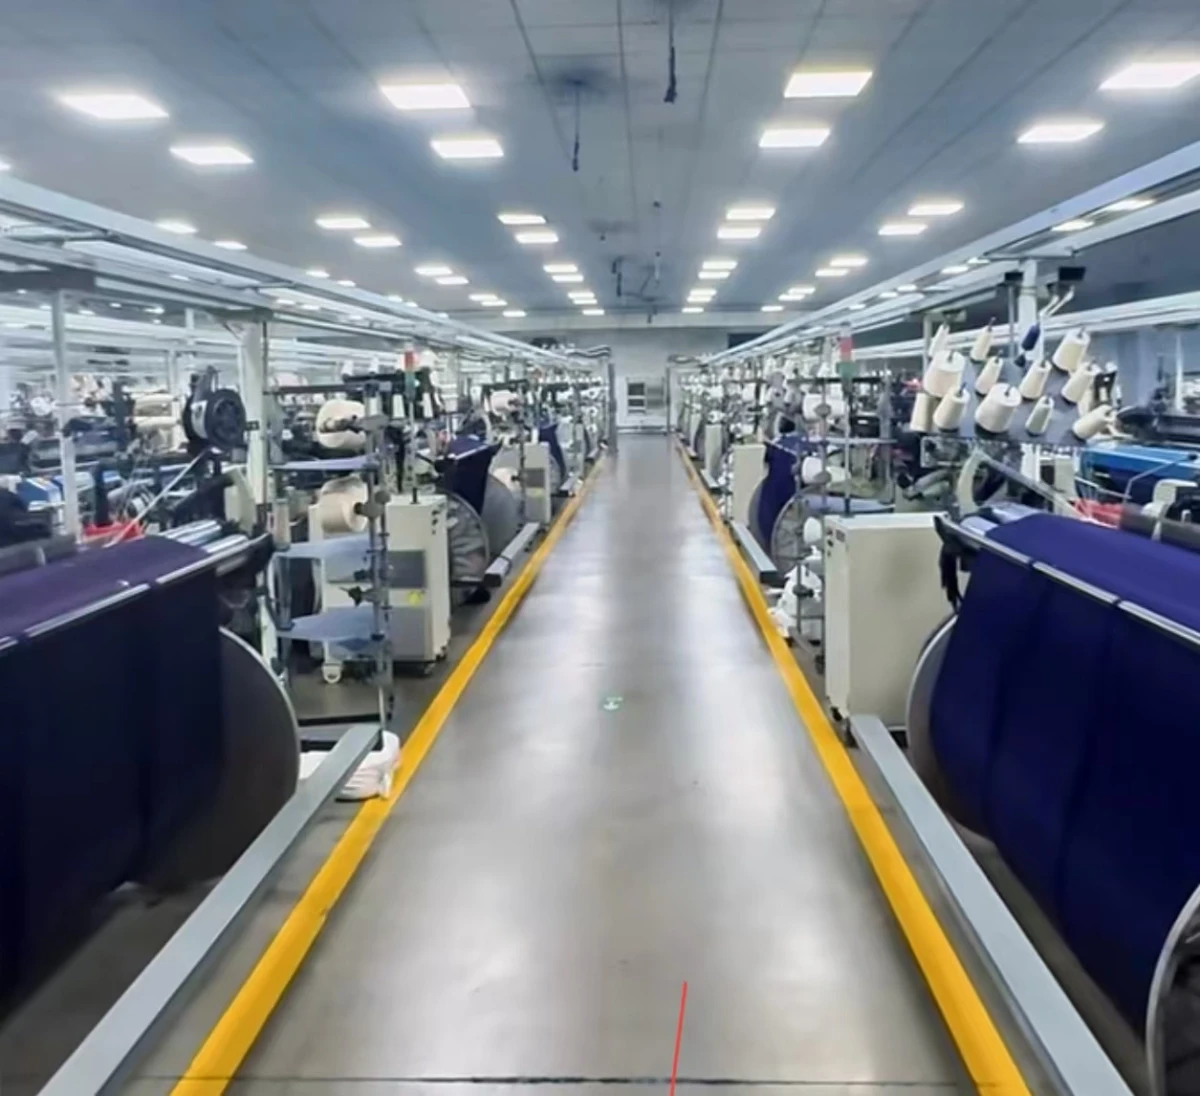
Сумен атылатын тоқу машинасының цехінде, қарауыл оператордың бір күні қалай өтеді?
Бір адам 25-40-тан астам машинаны бақылайды; жұмыс басталғаннан біткенге дейін аяғы жерге тимей, бүкіл цехты аралап жүгіреді — неге жүгіреді? Қай машинаның қызыл индикаторы жанып тұрғанын қарау үшін. Шам жанса — машина тоқтағаны, тез барып, негізгі жіп үзілісі пе әлде арнаулы жіп үзілісі пе, көріп, шешіп, қайта жүгіреді.
Күн аяғында бел де аяқ та жүгіріп шарықтап, су ішуге уақыт жоқ. Одан бетер: баяу жүгірсең — негізгі жіп үзілісі байқалмай, бірнеше метр ақаулы мата шығып кетеді; тез жүгірсең — кей машинаның жарығын жібересің, ақау пайызы қайта көтеріледі.
Міне, дәстүрлі тоқтату тақтасы мен қолмен аралаудың шындығы.
Қарауыл операторға бүкіл цехта жүгіріп негізгі жіп үзілісін іздемеуге болатын амал бар ма?
Бар.Тоқтату тақтасыз жарық сәуле анықтауы, бұл ондаған жылдар жалғасқан жұмыс тәртібін өзгертуде.
Бір. Принцип: бір сәулемен әрбір негізгі жіптің күйін «көру»
Сәулелі негізгі жіп үзілісін анықтаудың өзегі — тоқу машинасының негізгі жіп аймағының екі жағына бірденЛазер таратқышыжәнеҚабылдағыш, барлық негізгі жіпті жауып тұратын жарық пердесін қалыптастырады.
Қалыпты тоқу кезінде әрбір негізгі жіп жарық пердесінде ретті қозғалып, жүйе мұны «қалыпты күй» деп таниды.
Бір негізгі жіп үзілгенде, жіп шиеленісті жоғалтып, байқаладыСалыңыңқырау, тербелу, оралған, орын ауыстырусияқты қозғалыс сипаттары — бұл сипаттар жарық пердесінің жарық қарқынын таратуын өзгертеді. Жүйе алгоритм арқылы жарық қарқынының өзгерісін нақты уақытта талдап, мыннан≤0.3 мс«негізгі жіп үзілісі оқиғасын» танип, дәл орынға дейін анықтайдыҚай негізгі жіп.
0.3 миллисекунд дегеніміз не? Адамның көзін бір қысып ашуы шамамен 100-300 мс. Яғни, сіз бір қадалған уақытта жүйе жүздеген рет негізгі жіп үзілісін анықтауды бітіреді.
Негізгі жіп үзілісін анықтағаннан кейін жүйе үш іс істейді:
- Авто-тоқтату
: тоқу машинасын тоқтатып, ақаулы мата тоқуды болдырмайды - Дәл орналасу
: нешінші машина, нешінші негізгі жіп үзілгенін көрсетеді, қарауыл оператор тікелей барып шешеді, іздемеуге болады - Санатталған хабарлама
: «негізгі жіп тоқтауы» немесе «арнаулы жіп тоқтауы» ақпаратын қарауыл оператордың смарт-сағатына / білезігіне сымсыз сигналмен итермелейді, діріл ескертпесі беріледі — енді цехта қызыл шамдарды қарап жүрмейсіз
Міне, бүкіл принцип:Бір сәуле + бір алгоритм + бір сымсыз хабарлама «тоқтату тақтасының механикалық түйісі + қолмен патрульдап қызыл шамдарды қарау」 деген дәстүрлі үлгіні алмастырды.
Екі. Дәстүрлі тоқтату тақтасымен салыстырғанда, шын мәнінде айырмашылық қайда?
Кесте
| Анықтау әдісі | ||
| Реакция жылдамдығы | ||
| Анықтау дәлдігі | ||
| Орналасу мүмкіндігі | ||
| Хабарлау әдісі | ||
| Тежеуіш жұмысшысының еңбек қарқындылығы | ||
| Бір адамға қарайтын машиналар | ||
| Механикалық тозу | ||
| Деректерді желілеу | ||
| Жарайтын машиналар түрлері |
Ең көрнекті өзгеріс —Тежеуіш жұмысшының жұмыс істеу тәсілі:
Бұрын: бір адам 20-дан астам сумен атылатын тоқу машинасын қарап, жұмыс басталғаннан біткенге дейін толық жүгіру — жүгіріп қызыл шамды көрді, жүгіріп негізгі жіп үзілісін іздеді, жүгіріп мәселені шешті, күн аяғында аяғы ісініп кетті. Адам машина емес, кейде көрмейтін сәттер болады; бір машинаның жарығын көрмесең, оншақырым минутқа созылған тоқтау болады.
Қазір, сәулелі анықтау жүйесін орнатқаннан кейін:
- Негізгі жіп үзілгенде авто-тоқтату
, енді негізгі жіп үзілісін іздеп аралау қажет емес - Негізгі/арқау тоқтауын автоматты білезікке итеру
, діріл ескертпесі, енді цехта жүгіріп қызыл шамдарды қарап жүрмейсіз - Қай негізгі жіп үзілгенін тікелей көрсету
, машинаның алдына барып бір-бірден іздемеуге болады Қарауыл операторТыныштап мата бетін қарап, сапаны бақылау, «үзілген негізгі жіпті түйістеу»-ден «сапаға жауап беру»-ге назар аудара алады Бақылау саны 20-дан астамнан 50-60-қа өсті, еңбек қарқындылығы керісінше төмендеді
Бұл тұжырымдама емес — қазір болып жатқан өзгеріс.
Үш. Техникалық қиындықтар: цех ыстық, ылғалды, ұшпа талшық көп — лазер сенімді ме?
Көптеген директор бірінші рет сәулелі анықтау туралы естігенде, бірінші реакциясы: «Біздің цехтың жағдайы соншалықты нашар — лазер тұрақты бола ма?»
Бұл шынында да өзекті қиындық. Сумен атылатын тоқу машиналар цехының орта жағдайының ерекшелігі:
Жоғары температура (жазда 40℃-тан жоғары) Жоғары ылғалдылық (сумен атылатын тоқу машиналар цехында ылғалдылық өте жоғары) Ұшқан талау көп (ауада мақта талшықтары мен талшықтар ұшып жүреді) Күшті діріл (тоқу машиналары жоғары жылдамдықпен істеп, еден үздіксіз дірілдейді)
Мұндай ортада ≥99% анықтау дәлдігіне жету үшін, лазер басын ғана орнатпай, біртұтас инжинирингтік шешім қажет:
1. Оптикалық жүйенің кедергіге қарсы дизайныТаратқыш белгілі бір толқын ұзындығындағы лазерді қолданады, ал қабылдағыш тар жолақты сүзгімен жұптасып, тек сол толқын ұзындығындағы жарықты өткізеді де, ауа жарығы мен ұшқан талау шашырауын сүзеді. Жай ұшқан талау жарық пердесінің алдынан өткенде, жүйе «бұл талау, негізгі жіп үзілуі емес» деп таниды — жалған дабыл жоқ.
2. Оралған-орын ауыстыру бес кезеңді қозғалыс анықтау алгоритмі«Жарық кедергіге ұшыраса — негізгі жіп үзілді» деген ғана емес. Негізгі жіп үзілгеннен кейін жіптің қозғалысы біртұтас процесс:Салыңыңқырау → тербелу → оралған → орын ауыстыру → тұрақталу, әр бес кезеңнің өз белгісі бар. Жүйе алгоритммен осы бес кезеңнің қозғалыс траекториясын талдап, шын мәнінде үзілу ме, жоқ па, жан-жақты бағалайды — ұшқан талау, діріл және негізгі жіптің қалыпты ауытқуынан жалған дабылдарды болдырмайды.
3. Тұтас тізбек бойынша кедергіге қарсы және қателікті болдырмау бақылауыДатчик сигналын жинау, PCB тақтасын өңдеу, LoRa сымсыз беруден MES қабылдауына дейін, тұтас тізбек бойында деректерді тексеру және қателікті болдырмау механизмдері іске асырылады — деректер жоғалмайды, қате кетпейді, қайталанбайды.
4. Өнеркәсіптік жабдық дизайныАлюминий қорытпасынан жасалған герметикалық корпус, жұмыс температурасы -20℃-тан 60℃-қа дейін, шаңға және ылғалға қарсы дизайн — тоқу цехының қатаң жағдайларына бейімделген.
5. Бүкіл өмірлік цикл бойынша бейімделген калибрлеуҚұрылғы істеп тұрған кезде базалық сызықты өздігінен калибрлайды — төсеніштің сәл ластануы, құрамдастардың ескіруі, ауаның температурасы/ылғалдылығының өзгеруі кезінде жүйе анықтау табалдырығын өздігінен реттеп береді, қолмен жиі калибрлеу қажет емес.
Осы техникалық нүктелер 智梭智控 өңірлік 9 ойлап табу патентіне сәйкес келеді. Бұл алаңғатар емес — нақты ақшалайық ЗЗИТ салымдары, дәл «цех ортасы нашар болса, оптикалық анықтау тұрақты бола ала ма» деген өзекті мәселені шешеді.
Төрт. Орнату күрделі ме? Ескі зауытты қайта жабдықтауға бола ма?
Бұл тағы бір жиі қойылатын сұрақ.
Жауап:Орнату өте қарапайым — ескі зауытты да қайта жабдықтауға болады, ұзақ уақыт тоқтату қажет емес.
Құрылғы қолданадыN52/N35 күшті магниттерге жабыстыру орнатуы, тікелей тоқу машинасының рамасына жабысады — тесік бұрлау қажет емес, тоқу машинасының денесін өзгертпейді Бір машинаға орнату уақыты10-15 минут, тоқу машинасының жөндеуі немесе сорт ауыстыру аралығында орнатылады, қалыпты өндіріске әсер етпейді Байланыс қолданадыLoRa сымсыз желі, цехта көп сым тарту қажет емес — бір шлюз жүзделген тоқу машинасын қамтиды Жүйе қолдайдыБір машинаның дербес жұмысы(MES-ке қоспаса да анықтау мен дабыл жұмыс істейді), сондай-ақ қолдайдыЖеліге қосылу және MES-ке интеграция, алдымен жабдықты орнатып қолдана аласыз, кейін MES қоса аласыз
Ескі зауытты қайта жабдықтау үшін бұл «өзгертусіз, жылдам орнату, кезең-кезеңімен енгізу» схемасының кіру табалдырығы өте төмен.
Бес. Қандай зауытқа жарайды?
Барлық зауытқа жарық сәуле анықтауы қажет емес. Төмендегі бірнеше түрлі зауыттар ең көп пайда көреді:
- ≥100 сумен/ауамен атылатын тоқу машинасы бар тоқу зауыттары
: машиналар қаншалықты көп болса, тежеуіш жұмысшыларды үнемдеу соншалықты айқын, инвестиция қайтарымы соншалықты жылдам - Жоғары жылдамдықты тоқу машиналары, жоғары нөмірлі тығыз маталар өндірушілері
: негізгі жіп үзілуі жиі, ақаулы өнім шығыны үлкен, анықтау дәлдігіне талап жоғары - Тежеуіш жұмысшыларды табу қиын және еңбек ақысы жоғары аймақтар
: адамды патрульдауды техникаға ауыстырып, тежеуіш жұмысшылар санына тәуелділікті төмендету - MES-ті енгізген немесе енгізуді жоспарлаған зауыттар
: негізгі жіп үзілу деректері цехты цифрландырудың маңызды дереккөзі, MES-пен байланысқаннан кейін құны екі есе артады - Жоғары сапды мата мен экспорттық тапсырыстарды істейтін зауыттар
: ақаулық деңгейіне талап қатаң — 0.3 мс реакция + 99% дәлдік сапа тәуекелін айтарлықтай төмендетеді
Егер он шақты машина ғана бар шағын дүкен болса, қолмен патрульдау жеткілікті шығар, инвестиция қайтарымы айқын емес.
Қорытынды
«Бүкіл цех бойымен жүгіріп қызыл шамды қарап, үзілген жіпті өткізуден» «тыныш отырып мата бетін қарап шығуға» дейін; «бел мен аяқ жүгіріп бұзылғаннан» «білезік дірілдеп негізгі/арқау тоқтауын хабарлауға» дейін — сыртында тек анықтау әдісі өзгергендей, ішінде тежеуіш жұмысшының жұмыс істеу тәсілінің түбегейлі өзгерісі, сондай-ақ цехты басқару логикасының жаңаруы:
«Үзілгеннен кейін байқау»-дан «0.3 мс нақты уақытта реакцияға» дейін «Тежеуіш жұмысшының арты-бері жүгіріп іздеуінен» «жүйенің N-шы жіпті дәл табуына» дейін «Бригадирдің күн сайын кесте көшіріп жазуынан» «деректердің автоматты түрде MES-ке ағуына, телефонмен бүкіл цех күйін көруге» дейін «Таза механикалық үнсіз жабдықтан» «желілік ақылды терминалдарға, деректер қадағаланатын және талданатын» дейін
Техникалық прогресс ешқашан бір серпілісте жасалмайды, бірақ әрілік жетістік цехты басқаруды жеңіл, дәл, тиімді етеді — және тежеуіш жұмысшының жұмысы «аяқпен жүгіріп табысқан ауыр еңбек」 болудан тоқтайды.
Егер сіз тоқтату тақтасыз жарық сәуле анықтауына қызығушылық танытсаңыз немесе зауытыңызды қайта жабдықтауға жарай ма деп білгіңіз келсе, жеке хат жазыңыз — тегін орнында бағалау және инвестиция қайтарымын есептеп береміз.