
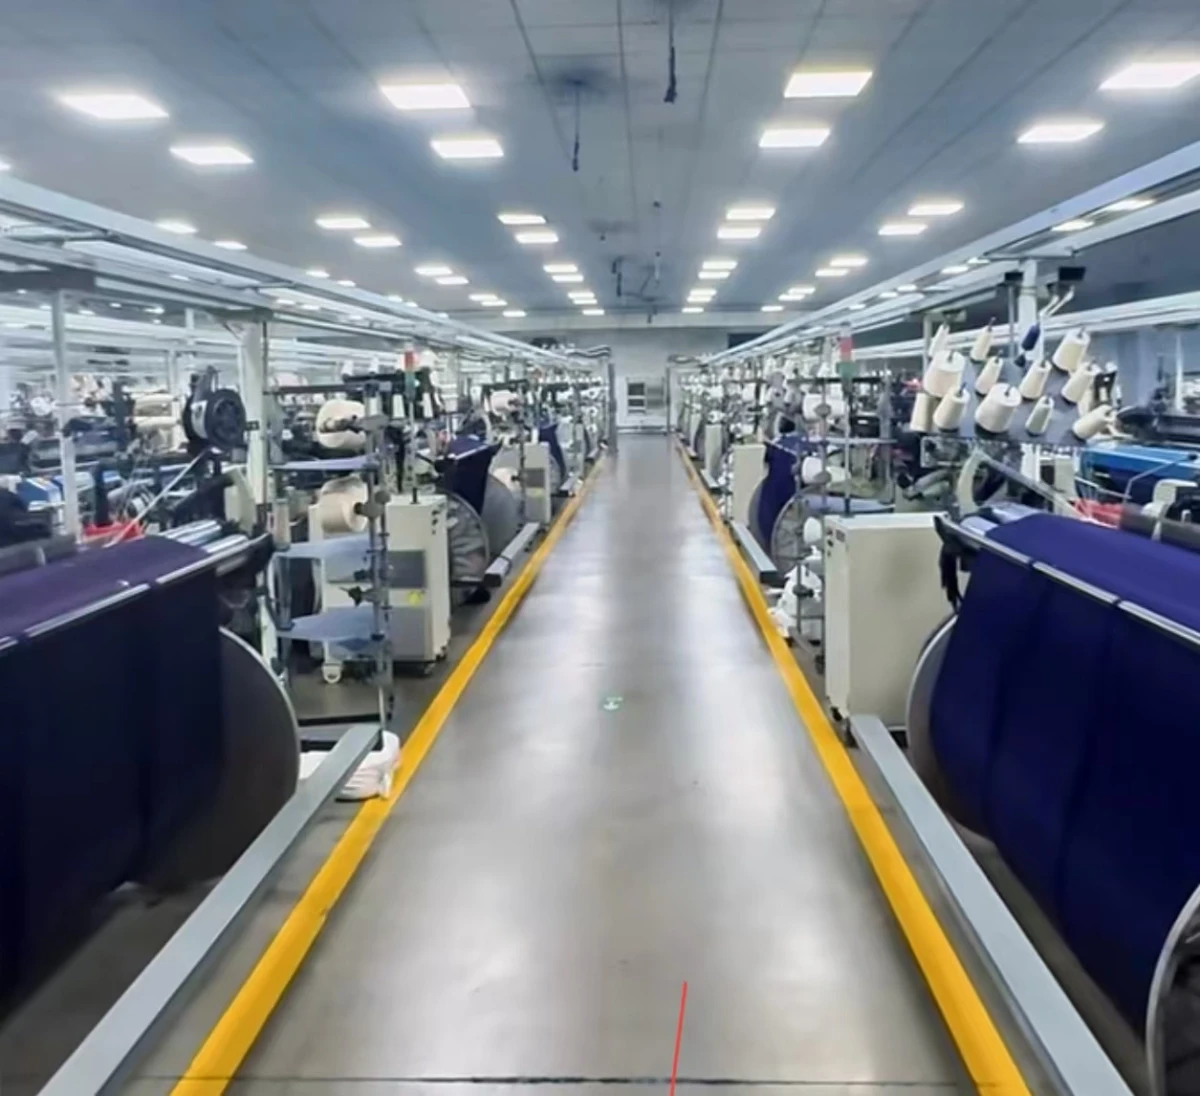
噴水織機の工場で、機付き工の一日はどう過ごされていますか?
一人で 25-40 台以上の機を見て、出勤から退勤まで足の裏が地面につかないほど工場中を巡回走り回ります —— 何のために?どの機の赤色表示灯が点灯したかを見るためです。灯が点いたら機が停まった印、急いで駆けつけ、経停か緯停かを確認し、処理してまた走り続けます。
一日終わると腰も脚も走り疲れて、水を飲む暇もありません。もっと頭が痛いのは、走るのが遅すぎると断経を見逃し、数メートルの疵布が出てしまうし、速すぎるとある機の灯を見逃し、疵品率がまた上がってしまいます。
これが伝統的停経片と人工巡回の現状です。
機付き工がもう工場中を走り回って断経を探さなくて済む方法はあるでしょうか?
あります。無停経片光束断経検出、この数十年続いてきた働き方を変えつつあります。
一、原理:一束の光で、一本一本の経糸の状態を「見る」
光束断経検出の核となるのは、織機の経糸領域の両側に、それぞれ取り付けることですレーザー送信端と受信端、全経糸を覆う光幕を形成します。
正常な織造時、一本一本の経糸は光幕の中で規則正しく動き、システムはこれを「正常状態」と識別します。
ある経糸が切れると、糸は張力を失い、下垂・振り・絡み・変位といった運動特徴 —— これらの特徴は光幕の光強度分布を変化させます。システムはアルゴリズムで光強度変化をリアルタイムに解析し、≤0.3 ミリ秒内に「断経イベント」を識別し、正確に特定して第何番目の経糸まで正確に位置を特定します。
0.3 ミリ秒とはどのくらいの概念でしょうか。人の瞬きはおよそ 100-300 ミリ秒です。つまり、あなたが一瞬きする間に、システムはすでに数百回の断経検出を完了しています。
断経を識別した後、システムは三つのことを行います:
- 自動停機
:織機の停止をトリガーし、疵布を織り続けないようにする - 精確定位
:何番目の機、何本目の経糸が切れたかを表示し、機付き工は直接処理に行き、探す必要がない - 分類通知
:「経停」または「緯停」情報を無線信号で機付き工のスマートウォッチ / リストバンドにプッシュし、振動で知らせます。もう工場中の赤色灯を見回す必要はありません
これが全体の原理です:一束の光 + 一連のアルゴリズム + 一つの無線通知で、「停経片の機械接触 + 人工巡回で赤灯を見る」という伝統モデルを置き換えました。
二、伝統的停経片と比べて、一体どこが違うのか?
表
| 検出方式 | ||
| 応答速度 | ||
| 検出精度 | ||
| 位置特定機能 | ||
| 通知方法 | ||
| 擋車工の労働強度 | ||
| 担当台数 | ||
| 機械磨耗 | ||
| データネットワーク | ||
| 適用機型 |
最も直感的な変化は擋車工の仕事方式です:
以前、一人で 20 台以上の噴水織機を見て、出勤から退勤まで全部走る頼み —— 走って赤灯を見、走って断経を探し、走って問題を処理し、一日終わると脚がむくんでいました。それに人は機械ではないので、見逃すこともあり、ある機の灯を見逃せば、十数分余分に停まることもあります。
現在、光束検出システムを装着した後は:
- 断経自動停機
、もう巡回して断経を探す必要はない - 経停緯停を自動で手環にプッシュ
、振動で知らせ、もう工場中を走って赤灯を見る必要はない - 第何番目の経糸が切れたか直接表示
、機の前まで行って一本一本探す必要はない 機付き工は安んじて布面を調べ、品質を見る、精k力を「切れた経糸の糸通し」から「品質の関所を守る」へ移せる 見台数は 20 台以上から 50-60 台に増えたのに、労働強度は逆に下がった
これは概念ではなく、まさに起きている変化です。
三、技術の難点:工場は暑く湿度が高く飛花も多い、レーザーは信頼できるか?
多くの工場長が光束検出を初めて聞いたときの最初の反応は:「うちは工場の環境が厳しいが、レーザーは安定するか?」
これは確かに核心の難点です。噴水織機車間の環境の特徴は:
高温(夏季 40℃以上) 高湿度(噴水織機車間は湿度が極めて高い) 飛花多い(空気中に綿毛・繊維が漂う) 振動大(織機が高速稼働で床が持続的に振動)
このような環境下で ≥99% の検出精度を実現するには、単にレーザーヘッドを付けるだけでなく、一連のエンジニアリングソリューションが必要です:
1. 光学システム抗干渉設計送信端は特定波長のレーザーを採用し、受信端は狭帯域フィルターを組み合わせて対応する波長の光のみを受信し、環境光や飛花の散乱を除去します。普通の飛花が光幕の前を通り過ぎても、システムは「これは飛花で、断経ではない」と認識し、誤報しません。
2. 巻きつき変位 5 段階運動検出アルゴリズム単に「光が遮られたら断経」というわけではない。経糸が切れた後、糸の運動には完全なプロセスがある:下垂→振り→巻きつき→変位→安定、5つの段階それぞれに特徴があります。システムはアルゴリズムでこの5段階の運動軌跡を分析し、総合的に本当に断経かどうかを判断し、飛花や振動、経糸の正常な揺らぎによる誤報を避けます。
3. 全リンク抗干渉・誤り防止制御センサー信号収集、PCB マザーボード処理、LoRa 無線伝送から MES 受信まで、全リンクでデータ検証と誤り防止の仕組みを行い、データが失われず、誤らず、重複しないことを確保します。
4. 産業級ハードウェア設計アルミ合金密封ケース、動作温度範囲 -20℃〜60℃、防塵防湿設計で、紡織車間の過酷な環境に対応します。
5. 全ライフサイクル適応型キャリブレーション装置稼働中に自動キャリブレーションを行います —— レンズの軽微な汚れ、部品の経年劣化、環境温湿度の変化に応じて、システムが検出閾値を自動調整し、頻繁な手動キャリブレーションは不要です。
これらの技術ポイントは、智梭智控が配置した 9 件の発明特許に対応しています。飾りではなく、現実の研究開発投資であり、まさに「車間環境が悪くても、光学的検出は安定するか」という核心問題を解決するものです。
四、設置は複雑ですか?古い工場でも改造できますか?
これはもう一つの高頻度の質問です。
答えは:設置は非常に簡単で、古い工場でも改造可能、長時間の停機は不要です。
装置は採用N52/N35 強磁石吸着設置、直接織機のフレームに吸着し、穴あけ不要、織機本体の改造も不要 1台あたりの設置時間10-15 分、織機の定期保全・品種切替のすき間を利用して設置でき、通常生産に影響しません 通信は採用LoRa 無線ネットワーク、車間で大量の配線が不要で、1台のゲートウェイで数百台の織機をカバーできます システムは対応単機単独実行(MES に接続しなくても正常に検出・警報)、かつ対応ネットワーク接続で MES に接入、先にハードウェアを設置して使えるようにし、後から MES を導入できます
古い工場の改造にとって、この「ゼロ改造・クイック設置・段階的導入」方式は導入ハードルが非常に低いです。
五、どのような工場に適していますか?
すべての工場が光束検出を必要とするわけではありません。以下のタイプの工場が最もメリットを享受できます:
- 噴水 / 噴気織機 100 台以上の織造工場
:機台が多ければ多いほど、擋車工の節約が顕著になり、投資回収が早まります - 高速織機、高支高密度生地生産工場
:断経頻度が高く、疵品のコストが大きく、検出精度の要求が高い - 擋車工の採用が難しく人件費が高い地域
:技術で人工巡回を代替し、擋車工の人数への依存を下げる - すでに MES を導入または導入予定の工場
:断経データは車間デジタル化の重要なデータソースであり、MES と連携後は価値が倍増します - ハイエンド生地・輸出注文を扱う工場
:疵品率の要求が厳しく、0.3 ミリ秒応答 + 99% 精度で品質リスクを著しく低減できます
もし十数台しかない小さな工場であれば、人工巡回で十分かもしれず、投資回収は顕著ではありません。
結び
「満車間走って赤灯を見、断経を穿る」から「安んじて布面を調べる」へ;「腰が折れ足が折れる」から「手環が震動して経停緯停を通知する」へ—— 見た目は検出方式を替えただけですが、背景には擋車工の仕事方式の根本的な変化があり、車間管理ロジックの高度化でもあります:
「切れてから気がつく」から「0.3 ミリ秒リアルタイム応答」へ 「擋車工が行ったり来たり探す」から「システムが第 N 本を精確に特定」へ 「班長が毎日手書きで集計表を写す」から「データが自動で MES に流れ込み、スマホで全車間状態を確認」へ 「純機械の黙り込み設備」から「ネットワーク接続のスマート端末、データは追跡・分析可能」へ
技術の進歩は一度に成るものではありませんが、一歩一歩、紡織車間の管理をより楽に、より精確に、より効率的にし、擋車工という仕事を「足で走って得た苦しい仕事」ではなくしています。
無停経片光束断経検出に興味があるか、あるいは自工場が改造に適しているか知りたい場合は、DM でご交流ください——無料の現場評価と投資回収試算をいたします。