
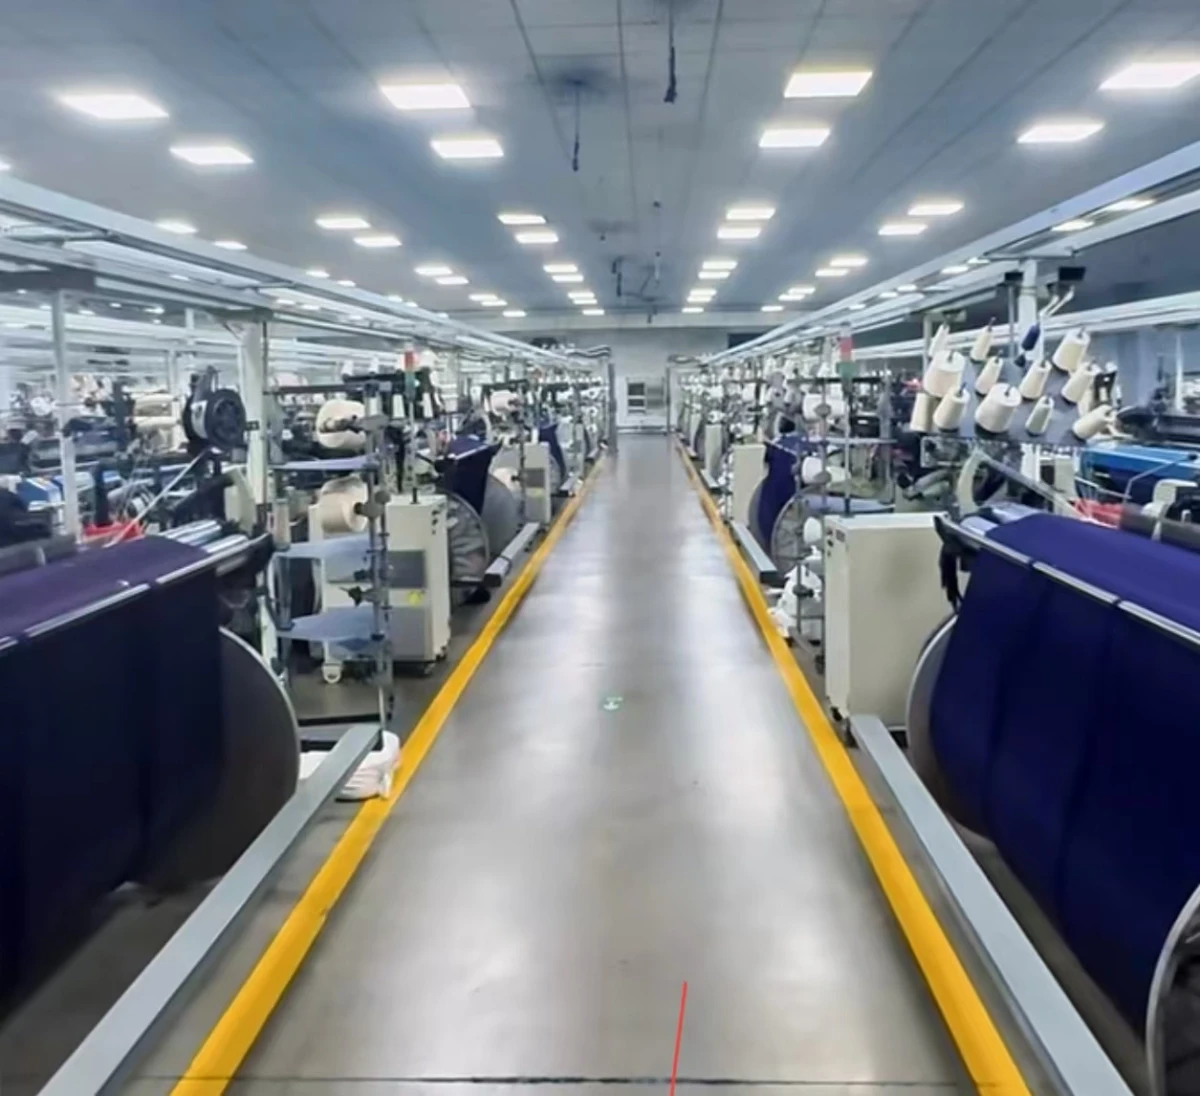
Dans un atelier de métiers à jet d'eau, comment se déroule la journée d'un tendeur ?
Une personne surveille 25-40 métiers et plus ; du début à la fin de l'équipe, les pieds ne touchent pas terre — il court en patrouille dans tout l'atelier. Court pour quoi ? Pour voir quel métier a son voyant rouge allumé. Voyant allumé = métier arrêté — il faut se précipiter, voir si c'est arrêt chaîne ou arrêt trame, régler, puis continuer à courir.
À la fin de la journée, dos et jambes brisés de courir, pas même le temps de boire de l'eau. Pire : si l'on court trop lentement, une casse de chaîne passe inaperçue — plusieurs mètres de tissu défectueux sont produits ; si l'on court trop vite, on rate un voyant sur un métier, et le taux de défauts repart à la hausse.
C'est bien la réalité des lamelles d'arrêt traditionnelles et des patrouilles manuelles.
Y a-t-il un moyen pour que le tendeur n'ait plus à courir dans tout l'atelier à chercher les casses de chaîne ?
Oui.Détection de rupture de chaîne par faisceau lumineux sans lamettes, est en train de changer ce mode de travail qui dure depuis des décennies.
Un. Principe : avec un faisceau lumineux, « voir » l'état de chaque fil de chaîne
Le cœur de la détection de casse chaîne par faisceau lumineux consiste à installer, de part et d'autre de la zone des fils de chaîne du métier,Émetteur laseretRécepteur, formant un rideau lumineux qui couvre tous les fils de chaîne.
Pendant le tissage normal, chaque fil de chaîne se meut régulièrement dans le rideau lumineux, et le système reconnaît cela comme « l'état normal ».
Dès qu'un fil de chaîne casse, le fil perd sa tension et l'on verraAffaissement, balancement, enlacement, déplacementet autres caractéristiques de mouvement — ces caractéristiques modifient la distribution de l'intensité lumineuse dans le rideau. Le système analyse en temps réel les variations d'intensité par algorithmes, en l'espace de≤0.3 msil identifie « l'événement de casse chaîne » et le localise précisément àQuel fil de chaîne.
Que représentent 0,3 millisecondes ? Un clin d'œil humain dure environ 100-300 ms. Autrement dit, le temps d'un clin d'œil, le système a déjà effectué des centaines de détections de casse chaîne.
Après avoir détecté une casse de chaîne, le système fait trois choses :
- Arrêt auto
: déclenche l'arrêt du métier pour éviter de continuer à tisser du tissu défectueux - Localisation précise
: affiche quel métier et quel fil de chaîne a cassé ; le tendeur s'y rend directement, sans avoir à chercher - Alerte catégorisée
: pousse l'information « arrêt chaîne » ou « arrêt trame » sur la montre / le bracelet connecté du tendeur via signal sans fil, avec alerte en vibration — fini de guetter les voyants rouges dans tout l'atelier
C'est tout le principe :Un faisceau + un algorithme + une alerte sans fil remplacent le modèle traditionnel « contact mécanique des lamettes + ronde manuelle à surveiller les voyants rouges」.
Deux. Comparé aux lamelles d'arrêt traditionnelles, où est exactement la différence ?
Tableau
| Méthode de détection | ||
| Vitesse de réponse | ||
| Précision de détection | ||
| Capacité de localisation | ||
| Méthode d'alerte | ||
| Intensité de travail de l'opérateur | ||
| Métiers par opérateur | ||
| Usure mécanique | ||
| Mise en réseau des données | ||
| Types de métiers compatibles |
Le changement le plus visible estMode de travail de l'opérateur :
Avant : une personne surveillait 20 métiers à jet d'eau et plus ; du début à la fin de l'équipe, tout n'était que course — courir pour voir les voyants rouges, courir pour chercher les casses de chaîne, courir pour régler les problèmes ; à la fin de la journée, les jambes étaient enflées. Et l'humain n'est pas une machine, il y a toujours des ratés ; manquer le voyant d'un métier peut coûter dix minutes supplémentaires d'arrêt.
Maintenant, après l'installation du système de détection par faisceau lumineux :
- Arrêt auto à la rupture de chaîne
, plus besoin de patrouiller pour chercher les casses de chaîne - Stop chaîne/trame poussé automatiquement au bracelet
, alerte en vibration, plus à courir dans tout l'atelier pour guetter les voyants rouges - Affiche directement quel fil de chaîne s'est rompu
, plus besoin d'aller au métier et chercher fil par fil Le tendeur peutExaminer calmement la chute de tissu et la qualité, déplacer l'énergie de « renfiler les fils de chaîne cassés » vers « surveiller la qualité » Le nombre de métiers surveillés est passé de 20+ à 50-60, et l'intensité du travail a baissé
Ce n'est pas un concept ; c'est un changement en train de se produire.
Trois. Difficultés techniques : l'atelier est chaud, humide et plein de volutes — le laser est-il fiable ?
Quand de nombreux directeurs d'usine entendent parler pour la première fois de détection par faisceau lumineux, leur première réaction est : « L'environnement de notre atelier est si rude — le laser peut-il rester stable ? »
C'est vraiment le défi central. Les conditions environnementales d'un atelier de métiers à jet d'eau sont :
Température élevée (au-dessus de 40℃ en été) Humidité élevée (les ateliers de métiers à jet d'eau ont une humidité extrêmement haute) Beaucoup de "mouche" (fibres de coton et filaments qui flottent dans l'air) Vibrations importantes (les métiers tournent à grande vitesse, le sol vibre en continu)
Pour atteindre une précision de détection ≥99% dans de telles conditions, il ne suffit pas de coller une tête laser — il faut une solution d'ingénierie de bout en bout :
1. Conception anti-interférence du système optiqueL'émetteur utilise un laser à longueur d'onde spécifique, et le récepteur est couplé à un filtre optique à bande étroite qui ne laisse passer que cette longueur d'onde, filtrant la lumière ambiante et la diffusion des fibres volantes. Quand un duvet ordinaire passe devant le rideau lumineux, le système reconnaît « c'est duvet, pas rupture de chaîne » — pas de fausse alarme.
2. Algorithme de détection de mouvement en cinq étapes : enlacement-déplacementCe n'est pas simplement "lumière bloquée = rupture de chaîne". Après rupture du fil de chaîne, le mouvement du fil suit un processus complet :Affaissement → balancement → enlacement → déplacement → stabilisation, chaque étape ayant sa signature. L'algorithme du système analyse la trajectoire de mouvement de ces cinq étapes et juge globalement s'il s'agit d'une vraie rupture, évitant les fausses alarmes dues aux fibres volantes, vibrations et fluctuations normales du fil de chaîne.
3. Contrôle de bout en bout : anti-interférence et anti-erreurDe l'acquisition du signal capteur, traitement par carte PCB, transmission sans fil LoRa jusqu'à la réception MES, toute la chaîne applique validation des données et mécanismes anti-erreur, garantissant que les données ne sont ni perdues, ni erronées, ni dupliquées.
4. Conception matérielle de classe industrielleBoîtier scellé en alliage d'aluminium, plage de température de fonctionnement -20℃ à 60℃, conception anti-poussière et anti-humidité, adaptée aux environnements difficiles de l'atelier textile.
5. Calibration auto-adaptative sur tout le cycle de vieL'appareil auto-étalonne sa ligne de base en fonctionnement — au fur et à mesure que la lentille se salit légèrement, que les composants vieillissent, ou que la température/humidité ambiante change, le système ajuste automatiquement le seuil de détection, sans calibration manuelle fréquente.
Ces points techniques correspondent à 9 brevets d'invention déposés par 智梭智控. Pas un gadget : un véritable investissement R&D en argent sonnant, qui résout la question centrale « dans un atelier difficile, la détection optique peut-elle rester stable ? ».
Quatre. L'installation est-elle complexe ? Une vieille usine peut-elle être rénovée ?
C'est une autre question fréquente.
La réponse :L'installation est très simple — une vieille usine peut aussi être rénovée — pas besoin d'un long arrêt de production.
L'appareil utiliseInstallation par aimant puissant N52/N35, s'aimante directement sur le bâti du métier — pas de perçage, pas besoin de modifier le corps du métier Temps d'installation par métier10-15 minutes, peut être installé pendant les fenêtres de maintenance du métier ou de changement d'article, sans perturber la production normale La communication utiliseRéseau sans fil LoRa, pas besoin d'un câblage massif dans l'atelier — une seule passerelle couvre des centaines de métiers Le système prend en chargeFonctionnement autonome par métier(détection et alarme fonctionnent même sans connexion MES), et prend aussi en chargeConnexion réseau et intégration au MES, on peut d'abord installer le matériel et l'utiliser, puis ajouter le MES plus tard
Pour la rénovation de vieilles usines, ce schéma « zéro modification, installation rapide, déploiement par étapes » a un seuil d'entrée très bas.
Cinq. À quel type d'usine convient-il ?
Toutes les usines n'ont pas besoin de détection par faisceau lumineux. Les types d'usines suivants en tirent le plus grand bénéfice :
- Usines de tissage avec ≥100 métiers à jet d'eau / d'air
: plus de métiers → plus l'économie d'opérateurs est visible → plus le retour sur investissement est rapide - Producteurs sur métiers à grande vitesse avec fils à numéros élevés et forte densité d'étoffe
: taux de rupture de chaîne élevé, coût de défaut important, forte exigence sur la précision de détection - Régions où le recrutement d'opérateurs est difficile et où le coût de la main-d'œuvre est élevé
: remplacer les rondes manuelles par la technique, réduire la dépendance au nombre d'opérateurs - Usines ayant déjà déployé ou planifiant de déployer un MES
: les données de rupture de chaîne sont une source clé pour la digitalisation de l'atelier — une fois intégrées au MES, leur valeur double - Usines produisant des tissus haut de gamme et des commandes d'export
: exigences strictes sur le taux de défauts — réponse 0,3 ms + précision 99% réduisent nettement le risque qualité
S'il s'agit d'un petit atelier avec une douzaine de métiers, la ronde manuelle peut suffire — le retour sur investissement n'est pas évident.
Conclusion
De « courir dans tout l'atelier pour surveiller les voyants rouges et réparer les fils rompus » à « s'asseoir calmement pour inspecter la chute du tissu » ; de « dos et jambes brisés à force de courir » à « bracelet vibrant qui alerte d'un stop chaîne ou stop trame » — en surface ce n'est qu'un changement de méthode de détection, mais en fond c'est un changement fondamental du mode de travail des opérateurs et une montée en gamme de la logique de gestion de l'atelier :
De « remarqué seulement après rupture » à « réponse en temps réel 0,3 ms » De « l'opérateur court en va-et-vient pour chercher » à « le système localise précisément le N-ième fil » De « le chef d'équipe recopie les relevés chaque jour » à « les données affluent automatiquement dans le MES, état de tout l'atelier sur le téléphone » De « équipement purement mécanique et muet » à « terminaux intelligents en réseau, données traçables et analysables」
Le progrès technique ne se fait jamais d'un seul bond, mais chaque avancée rend la gestion de l'atelier plus légère, plus précise, plus efficace — et le travail de l'opérateur cesse d'être « une corvée épuisante courue à pied」.
Si la détection par faisceau lumineux sans lamettes vous intéresse, ou si vous voulez savoir si votre usine convient à une rénovation, écrivez-nous en MP — nous pouvons faire une évaluation sur site gratuite et une estimation de retour sur investissement.